

A Големина на дупчалка за чешма од 1/4 цевкие дијаметарот на пилот-дупката издупчена пред да се исече заострениот внатрешен навој на цевката. Процесот вообичаено вклучува дупчење на директната дупка до одредената големина, бришење или лесно заобленост на влезот, усогласување на1/4-18 NPT допрете, сечење на заострениот конец до контролирана длабочина, отстранување на чипови и проверка на готовиот конец со наведениот мерач.
За а1/4-18 NPT конец, најчесто одредената големина на дупчалката за чешма е7/16 инчи, еднакво на 0,4375 инчи или 11,11 мм. Овој дијаметар остава доволно материјал за чешмата да ја формира потребната нишка без да создаде прекумерен отпор на сечење, додека завршените порти со навој најчесто се користат во хидраулични колектори, тела на вентили, куќишта на пумпата, пневматски компоненти и приклучоци на инструменти за мерачи на притисок, сензори, фитинзи за црева и приклучоци за одвод. Помала дупка го зголемува вртежниот момент на притискање и ризикот од кршење на алатот, додека преголемата дупка може да го намали заглавувањето на конецот. На1/4ознаката е номиналната големина на навојот на цевката наместо вистинскиот дијаметар на дупчената дупка, и бидејќи NPT е заострен, готовиот навој исто така мора да се контролира со длабочина на тапкање и мерење на конецот - не само со големина на дупчалката.
Колкава големина на вежба е потребна за чешма 1/4-18 NPT?
За а1/4-18 NPT внатрешна нишка, најчесто одредената големина на дупчалката за чешма е7/16 инчи, еднакво на0,4375 инчи или 11,1125 mm. Ова е дијаметарот на правилната, безнавојна пилот дупка подготвена пред славината на цевката NPT да го пресече заострениот внатрешен навој. На1/4ознаката е номинална големина на конец на цевката; не го претставува вистинскиот дијаметар на дупчалката или завршениот дијаметар на дупка со навој.
| Ставка | Спецификација | Машинско значење |
|---|---|---|
| Завршена ознака на конец | 1/4-18 NPT | Го дефинира потребниот заострен внатрешен навој на цевката |
| Големина на дупчалка за чешма | 7/16 инчи | Дијаметар на пилотската дупка пред тапкање |
| Децимален дијаметар на вежбата | 0.4375 in | Се користи за поставување на алат и обработка |
| Точна метричка конверзија | 11.1125 mm | Директна конверзија од 7/16 инчи |
| Практична заоблена вредност | 11.11 mm | Погоден за димензионална референца |
| Теренот на конецот | 18 TPI | Завршената нишка има 18 нишки по инч |
| Форма на конец | Заострен конец за цевки од 60 степени | Произведено од чешмата NPT, а не од вежбата |
| Референца на нишката | ASME B1.20.1 | Ги дефинира NPT геометријата на конецот и барањата за мерење |
НаПилотска дупка од 7/16 инчиостава доволно материјал за чешмата да го формира конецот без прекумерен вртежен момент на сечење; малата дупка го зголемува ризикот од кршење на чешмата, додека преголемата дупка го намалува заглавувањето на конецот. Бидејќи NPT е заострен, готовиот1/4-18 NPT конецмора да се контролира и со длабочина на допир и да се потврди со наведениот мерач на приклучокот.
Како големината на дупчалката на допрете се поврзува со завршената нишка NPT
Големината на дупчалката за чешма не е големината на готовиот конец. Тоа е дијаметарот на обичната цилиндрична дупка подготвена пред операцијата на тапкање. Редоследот на обработка и проверка вклучува неколку посебни елементи, секој со различна функција.
| Термин | Значење |
|---|---|
| 1/4-18 NPT | Номиналната ознака на готовиот внатрешен навој на цевката |
| Вежба со чешма | Дупчалката се користи за производство на обичната пилот дупка |
| 1/4-18 чешма за цевка NPT | Алатката за сечење што ја формира заострената внатрешна нишка |
| Завршена порта NPT | Допрената дупка што прифаќа соодветна машка NPT фитинг |
| Мерач на конец | Алатката за проверка што се користи за проверка на завршената нишка |
Дупчалката го отстранува централниот материјал, го утврдува дијаметарот на дупката и ја контролира почетната оска на дупката, но не го произведува профилот на спирален конец. Кранката на цевката NPT последователно го отстранува материјалот од ѕидот на отворот за да го формира заострениот внатрешен навој.
Дијаметарот на дупчалката за чешмае само една од неколкуте димензии што ја дефинираат завршената порта. Цртежот исто така може да ја специфицира длабочината на дупчењето, длабочината на конецот, геометријата на заобленоста или процепот, должината на целиот конец, зафаќањето на фитинг и положбата на мерачот. Правилната пилотска дупка сама по себе не обезбедува прифаќање; несоодветната длабочина на прислушување или геометрија на влезот сепак може да предизвика дефект на склопувањето или мерачот.
Како се формира внатрешна нишка 1/4-18 NPT
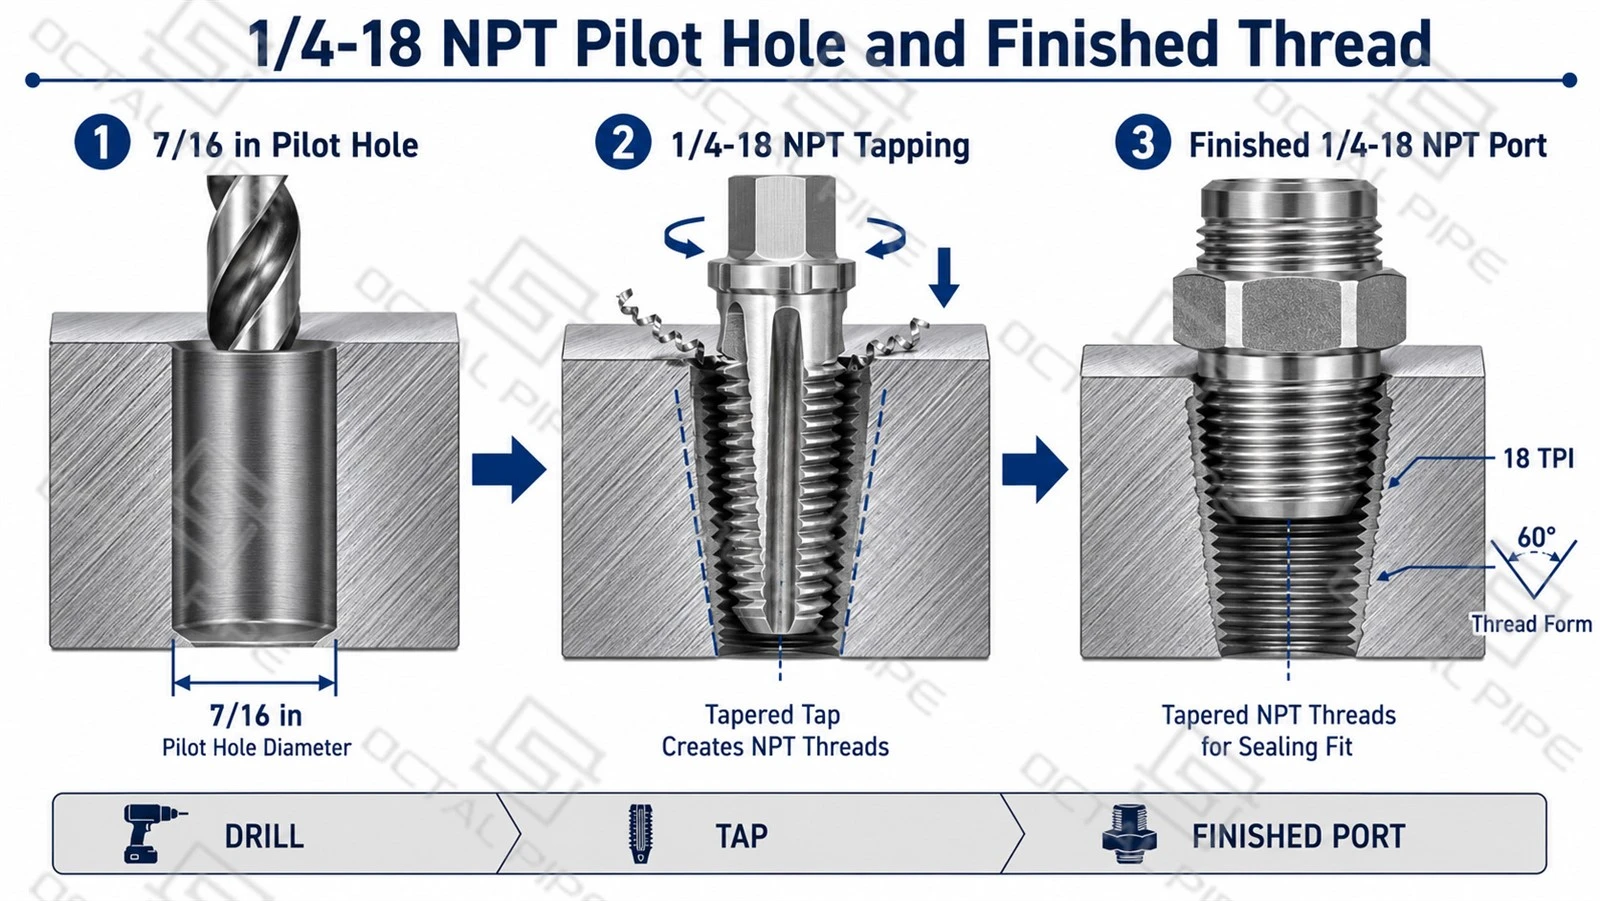
A 1/4-18 NPT внатрешна нишказапочнува со директноПилотска дупка од 7/16 инчи. Дупчалката го утврдува почетниот дијаметар на отворот и оската на дупката, но не го произведува конецот. А заострените1/4-18 чешма за цевка NPTпотоа се унапредува во дупката за да се исече профилот на конецот од 60 степени, 18 нишки по инч и потребното стеснување на NPT.
Бидејќи самата славина на цевката е заострена, ефективниот дијаметар на навојот на влезот на пристаништето се зголемува како што чешмата се движи подлабоко во работното парче. Затоа, конечната големина на конецот не зависи само од дијаметарот на пилот-дупката, туку и од геометријата на чешмата и контролираната длабочина на чукање.
| Фаза на обработка | Алатка акција | Функција контролирана |
|---|---|---|
| Пилот-дупчење дупка | Произведува директноЦилиндрична дупка од 7/16 инчи | Почетен дијаметар на дупката и усогласување на дупките |
| Подготовка за влез | Ги отстранува брусите и обезбедува контролирана бразда | Допрете го внесувањето и заштитата на првата комплетна нишка |
| Прислушување на цевки | Сече наПрофил на конец од 60 степени, 18 TPI, и NPT заострени | Форма на конец, чекор и заострена геометрија |
| Контрола на длабочина | Ја запира заострената чешма на поставената аксијална положба | Ефективна големина на конецот и ангажман на фитинг |
| Мерач на конец | Ја проверува завршената порта со наведениот мерач на приклучок NPT | Положба со дијаметар на чекорот и прифаќање на конецот |
НаГолемина на дупчалка од 7/16 инчисамо одредува колку материјал останува за да се отстрани славината на цевката. Не ја дефинира конечната големина на портата со навој. Ако чешмата застане премногу рано, ефективниот дијаметар на навојот останува премал и монтирањето може да не се заглави доволно. Ако чешмата напредува премногу, портата станува преголема и монтирањето може да навлезе премногу длабоко или да обезбеди недоволно пречки.
Поради оваа причина, повторливата порта 1/4-18 NPT бара и контролирана длабочина на прислушување и конечна проверка на мерачот. Длабочината на обработката може да се користи за да се воспостави поставката за производство, но завршената нишка треба да се прифати според наведената позиција на мерачот NPT, наместо само со дијаметарот на дупчалката или визуелниот изглед.
Подготовка на дупката пред тапкање
Пред дупчење, потврдете дека потребната нишка е1/4-18 NPT, бидејќи другите системи со навој од четвртина инчи може да користат различни дупчалки, чешми и мерачи. Типот на дупката, длабочината на дупчењето, материјалот на работното парче и достапната дебелина на ѕидот исто така треба да се проверат пред обработката.
| Контролна ставка | Главен услов |
|---|---|
| Означување на конец | Потврди1/4-18 NPTна цртежот |
| Вид и длабочина на дупка | Идентификувајте ја преку или слепата дупка и обезбедете доволно растојание од чешмата и чипот |
| Порамнување на дупките | Држете ја оската на вежбата квадрат до референтната површина |
| Подготовка за влез | Нанесете лесна обвивка и отстранете ги брусите без да го зголемите отворот |
| Чистење и проверка | Отстранете ги чиповите и потврдете го дијаметарот, длабочината и порамнувањето на дупката пред да допрете |
Кран на цевката ја следи оската на дупчената дупка, така што аголната или лошо лоцирана пилот дупка може да влијае на усогласувањето и запечатувањето на монтирањето дури и кога се користи правилната големина на дупчалката.
Низ дупки и слепи дупки
Заедничкотоголемина на вежба за 1/4 NPTостанува7/16 инчии за преку дупки и за слепи дупки, но потребната длабочина на дупчење е различна.
| Тип на дупка | Главна потреба за обработка |
|---|---|
| Низ дупка | Контролирајте го усогласувањето, избивањата и контаминацијата на чиповите |
| Слепа дупка | Дозволете дополнителна длабочина за доводот за чешма, нецелосни навои, геометрија на точката на дупчење и растојание од чипот |
Слепата дупка мора да се протега подлабоко од потребната употреблива нишка. Не постои универзална длабочина на дупчење само врз основа на1/4 големина на дупка NPT; конечната длабочина зависи од геометријата на чешмата, потребното зафаќање на конецот, цртежот на компонентите и минималната преостаната дебелина на ѕидот.
Сечење на внатрешната нишка на цевката
Откако ќе се дупчи пилот дупката, славината за цевката 1/4-18 NPT ја формира внатрешната нишка. Кран треба да се избере за материјалот на работното парче, типот на дупката, машината и насоката на проток на чипот.
Операцијата со контролирано прислушување треба да ги вклучува следните практики:
- Потврдете ја идентификацијата на чешмата пред употреба.
-
Проверете ги рабовите за сечење дали има абење, чипсување или натрупан материјал.
-
Порамнете ја чешмата со оската на дупчената дупка.
-
Користете соодветна течност за сечење за материјалот и алатот.
-
Избегнувајте странично оптоварување за време на влегувањето.
-
Контролирајте го вртежниот момент и аксијалниот довод.
-
Управувајте со чиповите според дизајнот на чешмата.
-
Спречете ја чешмата да дојде во контакт со дното на слепата дупка.
-
Застанете пред конецот да стане преголем.
-
Исчистете го пристаништето пред инспекција.
Вообичаена инструкција за прислушување со рака е периодично да се унапредува и да се превртува чешмата за да се скршат чиповите. Тој пристап може да биде погоден за некои рачни славини со директна флејта, но не треба да се применува механички за секој процес на прислушување. Алатите со спирална точка, спирално-флејта, со прекинат конец и цврсти машински прислушувања имаат различни барања за контрола на чипот.

Зошто длабочината на допирање е поважна за NPT
Со права машинска нишка, дополнителното патување на алатот главно ја зголемува должината на конецот. Со заострениот NPT конец, дополнителното патување ја менува и ефективната големина на навојот на лицето на пристаништето.
| Состојба на допирање | Резултат на пристаништето | Ризик од склопување |
|---|---|---|
| Допрете премногу плитко | Ефективното отворање останува премногу мало | Монтирањето може да не влезе доволно далеку |
| Правилна контролирана длабочина | Постигнати се потребниот ангажман и положбата на мерачот | Доследно склопување |
| Допрете премногу длабоко | Ефективното отворање станува преголемо | Монтирањето може да влезе премногу далеку или да се чувствува лабаво |
| Неконзистентна проекција на алатот | Големината на портата варира помеѓу деловите | Нестабилни резултати од склопување и инспекција |
| Излитена чешма | Формата и големината на конецот може да се повлечат | Лош резултат на мерачот или ризик од истекување |
Бројот на нишки што остануваат над работното парче може да се користи како набљудување за поставување, но тоа не треба да биде конечниот метод за прифаќање. Проекцијата на чешмата варира во зависност од дизајнот на алатот, поставувањето на држачот, повторното мелење, должината на гребенот и геометријата на работното парче.
Потврдување на завршената нишка од 1/4-18 NPT
ТоченПилотска дупка од 7/16 инчине гарантира прифатливо1/4-18 NPT конец. Бидејќи чешмата е заострена, големината на готовиот конец зависи и од длабочината на чукањето, порамнувањето, состојбата на алатот и отстранувањето на чиповите.
| Ставка за проверка | Метод | Она што го потврдува |
|---|---|---|
| Дијаметар на пилот-дупка | Мерење на дупката | Правилна големина на почетната дупка |
| Состојба на конец | Визуелна инспекција | Без бруси, искинати нишки или пакувани чипови |
| Завршена големина на конец | КалибриранМерач на приклучок L1 | Правилна положба за ангажман, прицврстена за рака |
| Функционална проверка | Соодветно вклопување или одреден тест | Изведба на склопување и запечатување |
Преземи:1/4-18 NPT Големина на дупчење со допрете, длабочина на допир и водич за проверка
НаМерач на приклучок L1е главната алатка за прифаќање за завршената внатрешна NPT нишка. Нејзината референтна позиција треба да се провери во однос на наведеното лице на делот, земајќи ги во предвид сите шпорети или процепи. Соодветниот фитинг може да го потврди склопувањето, но не треба да ја замени калибрираната проверка на мерачот.
NPT не е исто како и другите нишки од четврт инчи
Неколку системи со нишки содржат „1/4“ во нивната ознака, но тие не се заменливи.
| Систем на нишки | Типична ознака | Теренот | Агол на конец | Форма | Да се користи истата вежба за чешма автоматски? |
|---|---|---|---|---|---|
| NPT | 1/4-18 NPT | 18 TPI | 60 степени | Заострени | Заедничка референца прикажана во Табела 1 |
| NPTF | 1/4-18 NPTF | 18 TPI | 60 степени | Заострено суво печат | Потврдете го цртежот, допрете и измерите |
| Внатрешна БСПТ | Rc1/4 | 19 TPI | 55 степени | Заострени | Бр |
| BSPT надворешен | R1/4 | 19 TPI | 55 степени | Заострени | Бр |
| БСЈН | G1/4 | 19 TPI | 55 степени | Паралелно | Бр |
| Унифициран груб конец | 1/4-20 UNC | 20 TPI | 60 степени | Паралелно | Бр |
Преземи:Идентификација на нишка од 1/4 инчи: NPT, NPTF, BSPT, BSPP и UNC
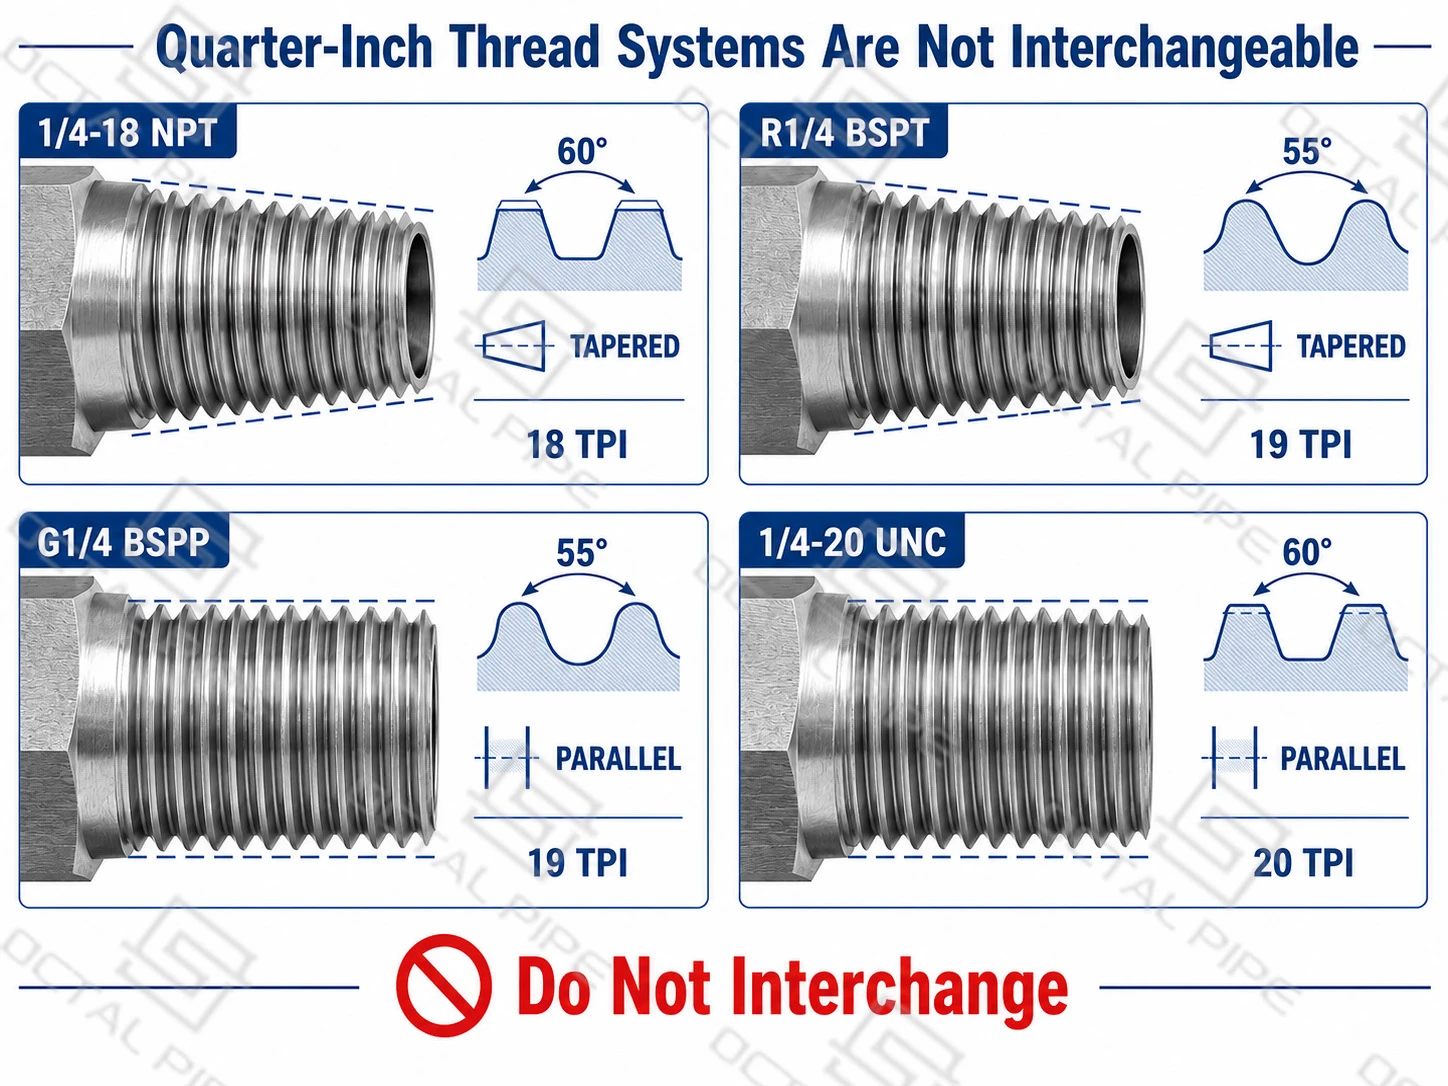
Неколку системи со навој од четвртина инчи користат слични номинални ознаки, но нивниот чекор, агол на навој, заострен и метод на запечатување се различни. Оттука, дупчалката за чешма, славината за цевки и мерачот за проверка мора да бидат избрани од целосниот конец, наместо од1/4само назначување.
Неусогласеното монтирање може да навлезе во портата неколку вртења, но делумното заглавување не ја потврдува компатибилноста. Разликите во висината или формата на конецот може да предизвикаат вкрстени нишки, оштетени крила, неправилно заглавување и истекување. Заптивната смеса за конец не може да ја коригира некомпатибилната геометрија, затоа бараниот стандард треба да се потврди пред дупчење и тапкање.
Најчесто поставувани прашања

01. Која е точната големина на дупчалката за чешма од 1/4 цевки?
02.Дали може да се користи дупчалка од 11 mm за чешма 1/4 NPT?
03. Колку длабоко треба да се исече чешмата 1/4-18 NPT?
04. Дали истата вежба и чешма може да се користат за 1/4 NPT, NPTF, BSPT или BSPP навои?
Сертификати

CE сертификат

ISO 9001 сертификат

API Q1 сертификат

ABS сертификат

AP-5L Сертификат

API-5CT Сертификат


